 清洗技术文档

原料服务热线
13692294039
13692294039


 新闻中心
C‑202 为高含量聚醚型非离子表面活性剂,主打常温浸泡除油,适配钢铁冷轧板、热轧板、冲压件等重油污工件,替代传统 NP‑10、TX‑10 等烷基酚类原料。
10℃以上常温即可起效,润湿、渗透、乳化、分散同步发挥,不需要加温,降低能耗;对机械油、冲压油、防锈油剥离速度快。
把油污乳化分散悬浮在槽液,减少油污回粘工件,降低二次返油、花斑不良,适合批量浸泡除油生产线。
耐高碱,可与片碱、纯碱、五水偏硅酸钠、三聚磷酸钠等粉体助剂复配,做固体除油粉不会分层析出,配方配制简单。
抗硬水,各地水质波动下清洗性能稳定,不易产生皂垢、水渍残留,钢铁工件水洗后表面均匀,利于后续磷化、电镀前处理。
乳化分散性能受 pH 波动影响小,就算槽液碱度波动、少量带酸,除油效果不会明显下滑,槽液容错率高,延长槽液更换周期。
浊点≥90℃,除了常温,也兼容中高温补洗,一套除油粉兼顾常温 / 高温工况。
不含 NP/TX/OP,低 COD,满足环保管控要求,是 NP‑10 主流替代原料。
不只用于钢铁,工件混线有锌、铝件时,对有色金属有一定抑腐蚀效果,可做通用型除油粉;也可用于擦洗、简易超声波清洗工况。
有效含量 99%,配方中添加量不用很高即可达到优秀脱脂力;粉体除油粉生产时,液体 C‑202 可吸附到无机盐载体上做成固体粉剂,生产操作方便。
补充提示:C‑202 属于高泡型表面活性剂,适合浸泡/超声波工艺;如果是高压喷淋生产线,需要选用低泡或者无泡表面活性剂,避免泡沫溢出槽体。
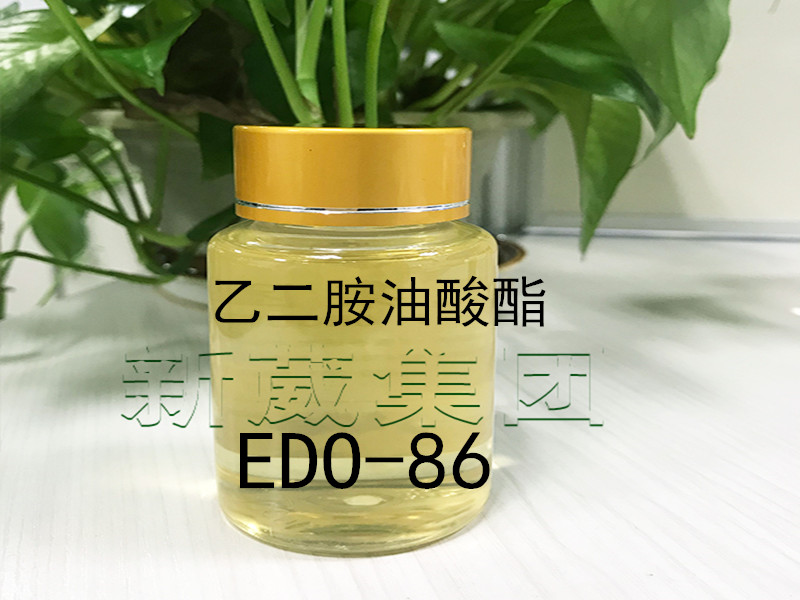
抛光蜡附着力强、成分复杂,普通除蜡水往往“冲得掉表面,溶不透里层”。很多厂家反复调整表面活性剂比例,清洗效果依然不理想——问题不在复配,而在配方里缺了溶解蜡垢的主原料:乙二胺油酸酯 EDO-86。除蜡 <-查看详情>
很多除蜡水除蜡很强,但是一洗铝合金就腐蚀、发黑,返工成本高。碱性缓蚀剂 W-10A,专为碱性除蜡体系开发。加入除蜡水配方中,配制好除蜡水开槽使用,快速在铝表面形成保护膜,隔离强碱侵蚀。重点:缓蚀的同时 <-查看详情>
调配不锈钢除蜡水选什么原料?主推核心溶蜡原料 EDO-86 乙二胺油酸酯,替代传统三乙醇胺油酸皂。渗透皂化力强,快速瓦解抛光蜡、硬脂酸、研磨膏残留,深入缝隙剥离顽固蜡垢,分散防返沾,减少槽液浮油。配伍 <-查看详情>
环氧基三乙酸酯 POD,工业清洗专用无泡表面活性剂,强力捕捉剥离炭黑颗粒,解决金属工件清洗后挂灰、黑印残留难题,漂洗增亮,兼具防锈润滑性能;强络合能力,黑色金属、有色金属均可使用,耐高温高浊点,适合喷 <-查看详情>
无泡表面活性剂C-201耐碱耐硬水,喷淋清洗不起泡。脱脂渗透力强,无需额外加消泡剂。适配五金、钢铁、铝材喷淋除油,配方易复配,适合工业连续清洗生产线。无泡表面活性剂C-201 可搭配原料:✅ 碱剂(核 <-查看详情>
C-202 多功能表面活性剂是配制酸性除油脱脂剂优选原料,可替代传统 NP-10,耐酸稳定性突出,乳化性能不受酸度波动影响,适配常温至中高温清洗工况。本品渗透、乳化、分散力强劲,泡沫细腻丰富,抗硬水能 <-查看详情>
用除蜡水清除金属表面抛光蜡,常见缺陷主要有:清洗不干净、发花发白、水印、腐蚀变色、工件挂灰、油蜡反粘、工件过腐蚀发黑、后续电镀喷涂不良等。除蜡水清洗工件简单规避要点:区分材质:合金材质优选中性或者弱碱 <-查看详情>
用除蜡水清除不锈钢表面抛光蜡,常见缺陷主要有:清洗不干净、发花发白、水印、腐蚀变色、工件挂灰、油蜡反粘、工件过腐蚀发黑、后续电镀喷涂不良,下面分现象、原因、简单说明除蜡不彻底,表面还有蜡膜、白霜的现象 <-查看详情>

